Un ressort sur mesure ne se résume pas à un enroulement de fil métallique. Chaque pièce répond à un cahier des charges précis (charge, fatigue, environnement chimique, température) et mobilise des compétences que la filière française peine parfois à renouveler. Les départs à la retraite et le manque de main-d’œuvre qualifiée compliquent le fonctionnement des sites industriels, et un savoir-faire perdu met des années à se reconstituer.
Approvisionnement en fil métallique et limites de la chaîne locale
La matière première d’un ressort, c’est le fil. Fil en acier carbone, acier inoxydable, Inconel ou bronze phosphoreux : le choix du matériau dicte la résistance à la fatigue, la tenue en température et le comportement en milieu corrosif. La section du fil, ronde ou profilée, conditionne directement la raideur et l’encombrement du ressort fini.
La relocalisation industrielle ne garantit pas une chaîne d’approvisionnement entièrement française. Certains composants, certaines nuances d’acier ou d’alliage restent difficiles à sourcer sur le territoire. Un fabricant hexagonal doit souvent arbitrer entre un fournisseur européen au délai maîtrisé et un approvisionnement extra-européen au coût plus bas, avec le risque logistique associé.
L’électricité représente aussi une part significative des coûts de fonctionnement des usines. Les écarts de prix avec d’autres pays affectent la compétitivité des ressortiers français, en particulier sur les traitements thermiques qui consomment beaucoup d’énergie. C’est un paramètre que le donneur d’ordre sous-estime souvent quand il compare un devis français à un devis asiatique.
Cette réalité industrielle explique pourquoi l’expertise de Fefa en fabrication de ressorts sur mesure repose sur la maîtrise de la totalité du cycle, de la sélection du fil au contrôle final, pour limiter la dépendance à des intermédiaires lointains.
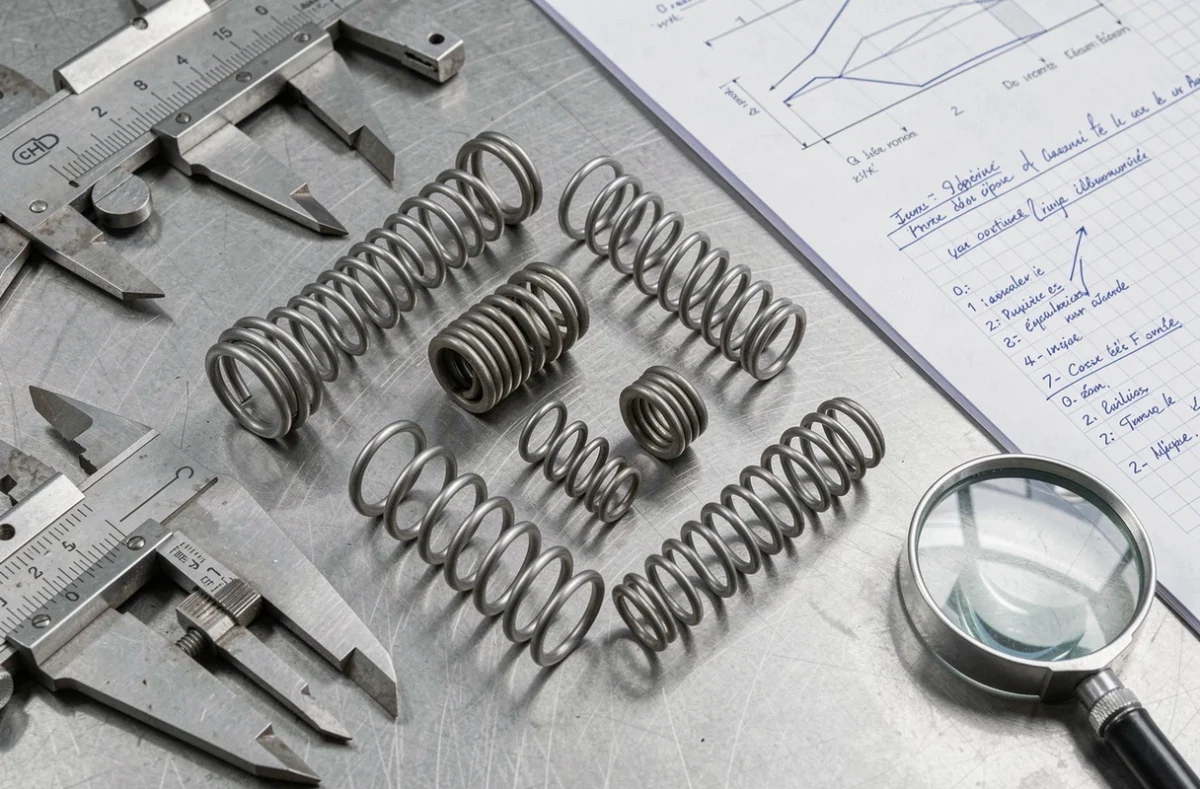
Enroulement et formage : paramètres critiques du ressort sur mesure
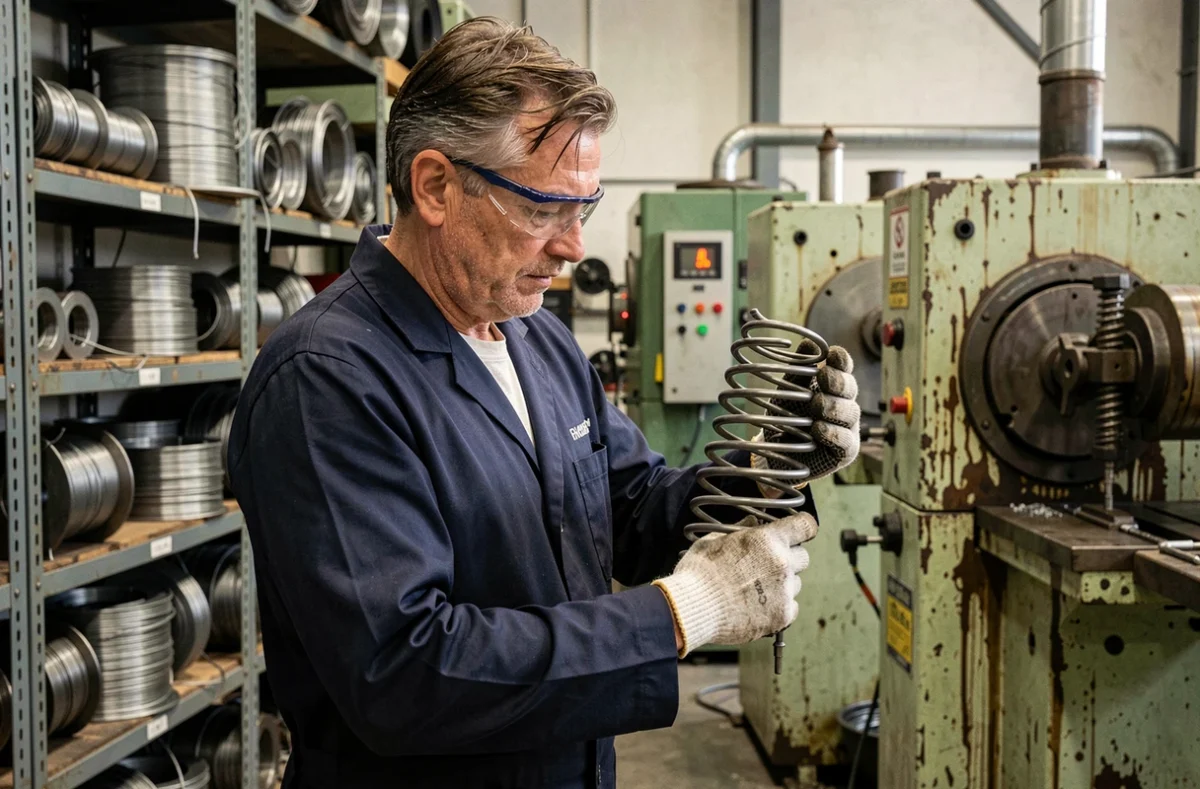
L’enroulement à froid concerne la majorité des ressorts de section modeste. Le fil passe dans une enrouleuse CNC qui contrôle le pas, le diamètre extérieur, le nombre de spires actives et la direction d’enroulement (à droite ou à gauche). Un écart de quelques dixièmes de millimètre sur le diamètre du mandrin modifie la charge du ressort de façon mesurable.
L’enroulement à chaud s’impose pour les fortes sections de fil, typiquement au-delà de dix à douze millimètres. Le fil est chauffé avant formage pour réduire les contraintes internes. Ce procédé demande un opérateur expérimenté capable de juger la température du fil à l’œil et de corriger les paramètres en temps réel.
Spires, pas et charge : le triangle de conception
Le nombre de spires actives détermine la flexibilité du ressort. Plus il y a de spires, plus le ressort est souple à diamètre et section de fil constants. Le pas (distance entre deux spires consécutives) fixe la course utile en compression.
Nous constatons que les erreurs de conception les plus fréquentes viennent d’une sous-estimation de la charge statique ou d’un oubli de la fatigue dynamique. Un ressort dimensionné pour une charge statique donnée peut casser en quelques milliers de cycles si la contrainte alternée dépasse la limite d’endurance du matériau.
- Ressort de compression : spires hélicoïdales à pas constant ou variable, utilisé dans les suspensions, les vannes et les mécanismes de rappel.
- Ressort de traction : spires jointives avec boucles ou crochets aux extrémités, sollicité en extension dans les portes industrielles ou les systèmes de sécurité.
- Ressort de torsion : il travaille en flexion autour de son axe, fréquent dans les charnières, les pinces et les mécanismes de verrouillage.
- Ressorts de forme (coniques, biconiques, à fil rectangulaire) : réponses à des contraintes d’encombrement ou de charge non linéaire.
Traitements thermiques et de surface pour la durée de vie
Après formage, un ressort subit un traitement thermique de détensionnement. Cette étape élimine les contraintes résiduelles introduites lors de l’enroulement à froid. Sans ce traitement, le ressort perd progressivement de la charge en service, un phénomène appelé relaxation.
Le grenaillage de précontrainte (shot peening) est un autre levier de durabilité. Des microbilles projetées à haute vitesse créent une couche de compression en surface du fil, ce qui retarde l’amorçage des fissures de fatigue. Sur un ressort de suspension automobile, le grenaillage peut multiplier la durée de vie en fatigue de façon très significative.
Revêtements contre la corrosion
Le choix du revêtement dépend de l’environnement d’utilisation. Un ressort destiné à l’agroalimentaire n’a pas les mêmes contraintes qu’un ressort de train d’atterrissage.
- Zingage électrolytique : protection standard pour les environnements intérieurs peu agressifs.
- Zingage lamellaire ou Geomet : résistance au brouillard salin nettement supérieure, adapté à l’automobile et au ferroviaire.
- Passivation ou électropolissage sur acier inoxydable : milieux alimentaires, médicaux ou chimiques.
- Peinture époxy ou revêtement cataphorèse : protection complémentaire pour les grosses sections exposées aux intempéries.
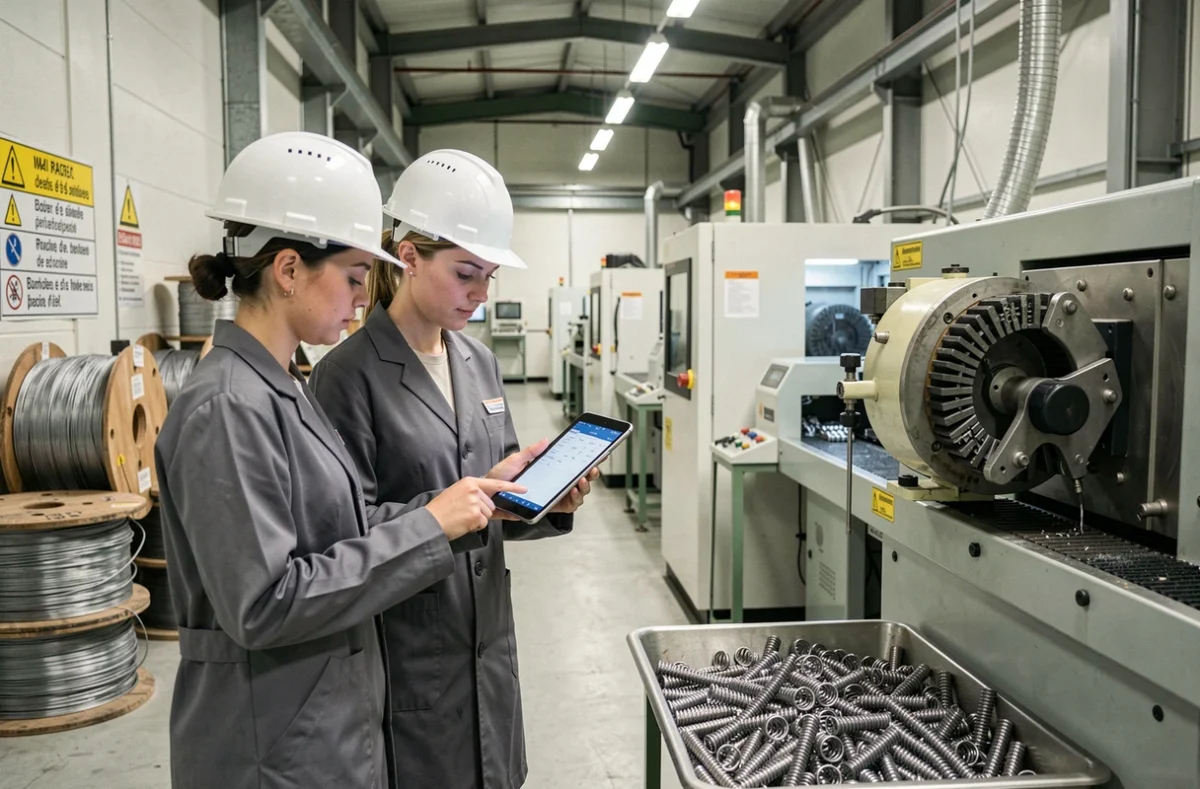
Transmission des compétences et continuité industrielle en ressorterie
Un opérateur de ressorterie compétent ne se forme pas en quelques semaines. La lecture d’un plan de ressort, le réglage d’une enrouleuse, l’interprétation d’un essai de fatigue : chaque compétence s’acquiert par la pratique sur plusieurs années. Un savoir-faire perdu met des années à se reconstituer, et le vivier de candidats formés reste limité.
Les départs à la retraite accélèrent cette érosion. Certains ateliers fonctionnent avec des régleurs qui détiennent seuls la maîtrise de machines anciennes, parfois sans documentation complète. Quand ces opérateurs partent, la capacité de production sur certaines références disparaît avec eux.
La réponse passe par un effort de formalisation (gammes de réglage documentées, bases de données de paramètres) et par l’intégration de jeunes profils en binôme avec les opérateurs expérimentés. L’enjeu n’est pas seulement social : c’est une question de continuité de la capacité industrielle française sur un segment où la demande évolue vers des pièces de plus en plus techniques, portées par la miniaturisation et l’électrification des systèmes.
Garantir la pérennité d’un site de fabrication de ressorts sur mesure en France suppose donc de résoudre simultanément trois équations : sécuriser les approvisionnements en matières premières, contenir le coût énergétique des traitements thermiques et transmettre les compétences avant qu’elles ne s’éteignent. Les fabricants qui y parviennent ne sont pas les plus gros, mais ceux qui ont anticipé ces contraintes dix ans avant qu’elles ne deviennent critiques.